2026,氫脆警鐘為何頻繁敲響
2026年,高強(qiáng)度緊固件氫脆失效的案例在多個(gè)關(guān)鍵領(lǐng)域集中浮現(xiàn)。風(fēng)電、航空、汽車、核電——這些對安全性要求極高的行業(yè),不約而同地將目光投向了同一個(gè)問題:一顆高強(qiáng)度螺栓,為什么會在裝配后毫無征兆地?cái)嗔眩?/span>
從公開的學(xué)術(shù)文獻(xiàn)和行業(yè)報(bào)告來看,2026年披露的失效案例呈現(xiàn)出高度一致的特征:斷裂延遲發(fā)生,斷口平齊無塑性變形,裝配時(shí)毫無異常,卻在服役數(shù)小時(shí)、數(shù)天甚至數(shù)周后突然失效。所有證據(jù)都指向同一個(gè)源頭——電鍍工藝過程中引入的氫原子。
2026年典型案例:
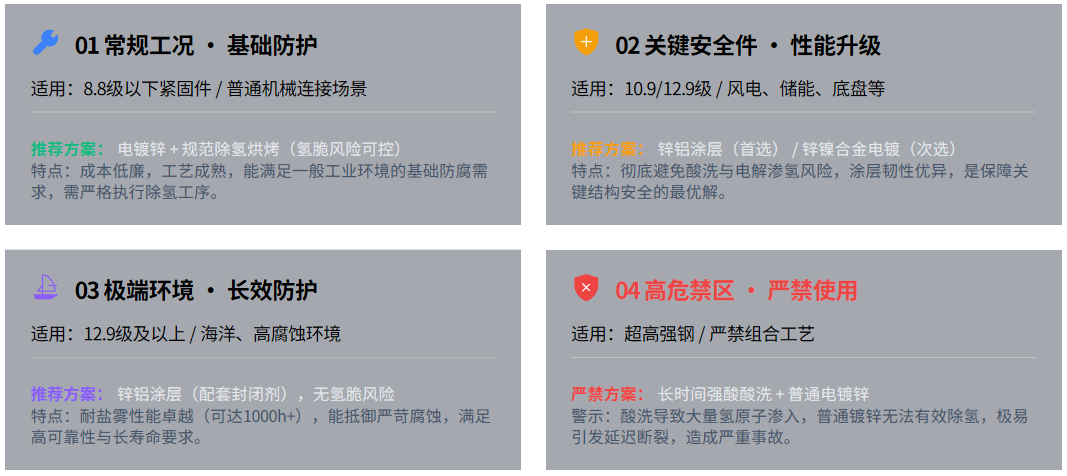
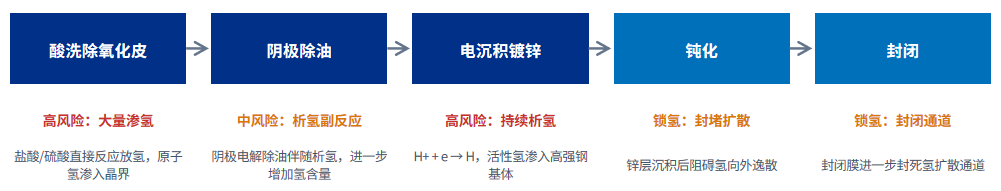
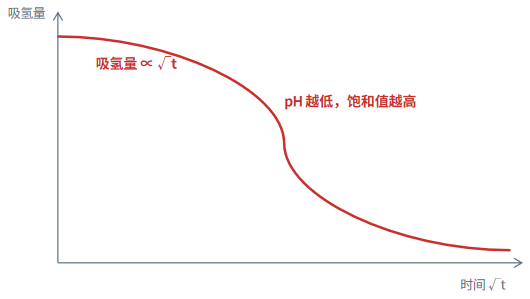
某風(fēng)電機(jī)組部件的高強(qiáng)度螺栓在預(yù)緊后發(fā)生斷裂。失效分析采用宏觀觀察、化學(xué)成分分析、力學(xué)性能測試、掃描電鏡及能譜分析等方法,結(jié)果表明:螺栓斷裂性質(zhì)為氫致脆性斷裂。螺栓在電鍍工藝過程中引入了大量氫原子并聚集在晶界處,使該處產(chǎn)生壓力;同時(shí)螺栓受到施加的靜態(tài)應(yīng)力,在兩種力的綜合作用下晶界處萌生裂紋,裂紋不斷擴(kuò)展,最終導(dǎo)致斷裂。 該螺栓的抗拉強(qiáng)度實(shí)測值為1310 MPa,心部硬度43 HRC,屬于典型的10.9級以上高強(qiáng)緊固件。 2、30CrMnSi鋼螺釘:除氫不充分的代價(jià) 另一項(xiàng)研究對某產(chǎn)品用30CrMnSi鋼螺釘?shù)臄嗔言蜻M(jìn)行了分析。斷口呈沿晶斷裂形貌,可見“雞爪紋”特征及二次裂紋,為典型氫脆延遲斷裂特征。組織及硬度分析表明,存在3.0級帶狀偏析,且整體硬度偏高,顯微硬度分布不均。結(jié)合生產(chǎn)工藝流程,推測斷裂原因主要為鍍鋅工藝滲氫后除氫處理不充分,同時(shí)材料硬度偏高和組織不均勻共同導(dǎo)致氫脆延遲斷裂。 3、航空專用螺栓:酸洗與鍍鋅的雙重風(fēng)險(xiǎn) 2026年《航空維修與工程》刊發(fā)的一項(xiàng)失效分析指出,某高強(qiáng)度專用螺栓在裝配時(shí)發(fā)生斷裂。分析結(jié)果表明,氫脆主要與酸洗和鍍鋅工藝有關(guān),需要通過優(yōu)化工藝流程,在酸洗工序后增加除氫工序來防控。 4、彈射筒內(nèi)筒:除氫參數(shù)的敏感性 座椅彈射筒內(nèi)筒外表面的異常熒光顯示被判定為氫致脆性裂紋。研究明確指出,內(nèi)筒外表面氫脆裂紋主要與電鍍工藝后除氫溫度和除氫時(shí)間有關(guān),必須嚴(yán)格控制除氫溫度和除氫時(shí)間,以降低氫脆敏感性。 這些案例的共同特征令人警醒:失效的“元兇”并非材料本身,而是制造工藝中引入的氫。 金屬斷口掃描電鏡下的典型形貌呈現(xiàn)無塑性變形的脆性斷裂特征 氫脆是氫致材料韌性下降、在拉應(yīng)力下發(fā)生延遲脆性斷裂的現(xiàn)象,本質(zhì)是"材料 — 環(huán)境 — 應(yīng)力" 三因素相互作用的環(huán)境脆化。其發(fā)生必須同時(shí)具備三個(gè)條件: ① 材料對氫損傷敏感; ② 存在拉應(yīng)力(外部載荷或殘余應(yīng)力; ③存在氫原子。 三者條件越重疊,損傷發(fā)展越快,直至斷裂。 關(guān)于氫脆的作用機(jī)制,學(xué)界主要有五種理論: 氫壓理論(氫原子在晶界、位錯(cuò)、夾雜物等陷阱復(fù)合成氫分子產(chǎn)生內(nèi)壓,達(dá)到屈服強(qiáng)度即誘發(fā)開裂)、弱鍵理論(氫原子進(jìn)入晶格間隙使金屬原子鍵結(jié)合力下降)、氫降低表面能理論、氫促進(jìn)局部塑性變形理論(氫偏聚位錯(cuò)形成Cottrell 氣團(tuán))以及氫促進(jìn)應(yīng)變誘發(fā)空位理論。工程上最常見的是氫壓理論與弱鍵理論的綜合—— 氫富集使晶界結(jié)合能降低,疊加氫分子內(nèi)壓,在持續(xù)拉應(yīng)力下裂紋緩慢擴(kuò)展。 高強(qiáng)緊固件氫脆失效具有三個(gè)顯著特征: 無塑性變形的脆性斷裂:斷裂多發(fā)生在螺紋牙底、頭部與桿部過渡圓角等應(yīng)力集中處,斷口平齊、與軸向垂直,無頸縮,斷裂源區(qū)呈沿晶形貌("雞爪狀" 二次裂紋),與過載韌性斷裂明顯不同; 滯后性與突發(fā)性:緊固件出廠檢驗(yàn)合格,裝配預(yù)緊后數(shù)小時(shí)至數(shù)月內(nèi)突發(fā)斷裂,無明顯征兆; 耦合觸發(fā):單純富氫或單純應(yīng)力不必然斷裂,必須在氫源與拉應(yīng)力共同作用下才發(fā)生。 對高強(qiáng)緊固件而言,材料因素是"根本原因":隨著鋼強(qiáng)度提高,氫脆敏感性指數(shù)升高、持久強(qiáng)度降低。淬火馬氏體鋼因位錯(cuò)密度高、晶界缺陷多,氫脆敏感性顯著高于貝氏體、珠光體、鐵素體組織 。材料強(qiáng)度越高,允許的臨界氫濃度越低,工藝過程引入的微量氫也可能致命。 電鍍工藝的固有局限 電鍍鋅全流程伴隨多重氫源:"邊防護(hù)邊引入失效誘因" 核心矛盾: 防腐鍍層的形成機(jī)制本身伴隨析氫滲氫副反應(yīng),除氫烘烤僅為事后補(bǔ)救,無法根除工藝引入的氫脆風(fēng)險(xiǎn) 前處理工序:酸洗是重要滲氫源頭 滲氫規(guī)律:吸氫量隨時(shí)間平方根增長至飽和 高強(qiáng)緊固件熱處理后表面存在氧化皮,工廠普遍采用鹽酸、硫酸酸洗除銹。酸洗使鋼基體直接發(fā)生化學(xué)放氫反應(yīng),氫原子大量滲入晶界與缺陷。工程數(shù)據(jù)表明,酸洗中鋼所吸收的氫含量隨時(shí)間的平方根成線性增長直至飽和,且pH 值越低飽和值越高。 真實(shí)失效案例印證了酸洗的致命性:某風(fēng)電主軸連接螺栓斷裂,失效分析結(jié)論明確——"表面處理前的酸洗工藝控制不當(dāng)造成大量氫滲入,是導(dǎo)致其氫致脆性斷裂的主要原因"。此外,陰極電解除油同樣伴隨析氫副反應(yīng),進(jìn)一步增加基體氫含量。緩蝕劑、短時(shí)酸洗只能減輕,不能根除滲氫。 電鍍時(shí)緊固件作為陰極,鋅離子還原沉積的同時(shí),氫離子在工件表面還原生成原子氫(H? + e? → H)。一部分復(fù)合逸出,另一部分滲入高強(qiáng)鋼基體。電鍍電流密度、pH 值、溫度直接決定析氫速率。 更關(guān)鍵的是,鍍層形成后反而"鎖氫":鋅層沉積后封堵基體表面,阻礙已滲入的氫向外逸散;后續(xù)鈍化、封閉膜進(jìn)一步封閉擴(kuò)散通道。工程研究明確指出,鋅有阻止氫滲透的作用,工件鍍鋅前若已滲氫,鍍后內(nèi)部氫更不易逸出[1]。這構(gòu)成電鍍工藝 "邊防護(hù)邊引入失效誘因" 的核心矛盾。 行業(yè)普遍在電鍍后4 小時(shí)內(nèi)、190~230 ℃ 保溫?cái)?shù)小時(shí)進(jìn)行除氫烘烤(不同強(qiáng)度等級保溫 2~24 h)。但除氫烘烤存在四方面固有局限: 1、 時(shí)效窗口窄:氫在鋼中隨時(shí)間向深層擴(kuò)散,電鍍后擱置越久,深層陷阱氫越難脫除,必須在 4 小時(shí)窗口期內(nèi)烘烤。 2、 溫度區(qū)間受限:溫度過高會降低高強(qiáng)鋼回火硬度、損害力學(xué)性能;溫度過低則氫逸出效率不足,兩端受限。 3、工藝波動風(fēng)險(xiǎn)高,批次一致性差:鍍液漂移、電流不穩(wěn)、酸洗時(shí)長管控不嚴(yán)都會造成滲氫量波動,產(chǎn)品氫脆一致性難以保證。 4、對超高強(qiáng)鋼不充分,12.9 級普遍限用:風(fēng)電等安全關(guān)鍵場景對 12.9 級螺栓普遍禁止或嚴(yán)格限制電鍍工藝,烘烤無法覆蓋其氫脆風(fēng)險(xiǎn)。 電鍍工藝氫脆失效的真實(shí)案例 電鍍鋅 vs 鋅鋁涂層:氫引入路徑對比 鋅鋁涂層(俗稱達(dá)克羅/ 鋅鋁涂層,Dacromet、Geomet 等)由鱗片狀鋅薄片、鋁薄片與無機(jī)粘結(jié)劑(傳統(tǒng)含鉻酸鹽,新型多為無鉻體系)組成,依靠物理涂覆 + 低溫固化成膜,它不依賴電化學(xué)反應(yīng),而是通過物理涂覆結(jié)合低溫固化形成保護(hù)膜,是一種環(huán)保、高效的金屬防腐技術(shù)。全程無電解反應(yīng),從根源消除電鍍析氫問題。 鋅鋁涂層微觀結(jié)構(gòu):層疊排布形成致密防護(hù)網(wǎng) 鋅鋁涂層雖可從工藝源頭消除氫脆風(fēng)險(xiǎn),但并非絕對零風(fēng)險(xiǎn),需注意: 無法消除來料自身氫:若工件熱處理、原材料或前期工序已含氫,涂層無法清除基體原有陷阱氫,需加強(qiáng)來料質(zhì)量管控; 耐溫上限:涂層長期高溫工況會老化失效(部分體系耐溫至300 ℃ 左右,超過電鍍鋅的微裂紋溫度); 機(jī)械強(qiáng)度較低:涂層表面硬度偏低,搬運(yùn)裝配需防磕碰劃傷; 密封配套:部分高腐蝕場景需配套封閉涂層,封閉劑選型需評估其氫擴(kuò)散特性。 表面處理選型原則 恒載荷延遲斷裂試驗(yàn)(ISO 15330 / GB/T 3098.17):在恒定拉應(yīng)力下長時(shí)間靜置,評估延遲斷裂敏感性,是高強(qiáng)緊固件氫脆判定核心試驗(yàn); 過程控制驗(yàn)證(ASTM F1940):通過增量步進(jìn)加載(ISL)實(shí)時(shí)監(jiān)控電鍍 / 涂覆過程殘余氫,用于工藝資格認(rèn)定與周期審核; 斷口分析:掃描電鏡判斷斷裂模式,區(qū)分氫脆沿晶斷裂與過載/ 疲勞斷裂,識別 "雞爪狀" 沿晶形貌; 理化配套檢測:金相組織、硬度/ 強(qiáng)度換算(氫脆與馬氏體高硬組織強(qiáng)相關(guān))、氫含量熱脫附分析(ISO 16573-1); 批次抽樣:電鍍工藝產(chǎn)品增加抽檢比例,監(jiān)控批次穩(wěn)定性。 高強(qiáng)緊固件電鍍氫脆失效的根源在于電鍍工藝體系自帶多重氫源:強(qiáng)酸酸洗前處理滲氫、陰極電鍍析氫、鈍化封孔鎖氫。除氫烘烤僅為補(bǔ)救措施,受時(shí)效窗口窄、溫度區(qū)間受限制約,無法完全清除深層陷阱氫,在10.9 級及以上超高強(qiáng)緊固件上存在不可忽視的安全隱患 —— 風(fēng)電、航空領(lǐng)域多起斷裂事故已反復(fù)印證。 鋅鋁涂層依靠機(jī)械前處理替代酸洗、物理涂覆固化替代電解沉積,從源頭切斷工藝滲氫路徑,同時(shí)具備層疊屏蔽與陰極犧牲保護(hù)防腐能力,已被ISO 10683 明確定位為抗拉強(qiáng)度 ≥ 1000 MPa 高強(qiáng)緊固件避免內(nèi)部氫脆的優(yōu)選方案。在工程實(shí)踐中,表面處理選型不能只關(guān)注防腐指標(biāo),需結(jié)合材料強(qiáng)度等級、載荷工況、環(huán)境腐蝕等級綜合判定,并建立從原材料、前處理、涂覆 / 電鍍到成品氫脆驗(yàn)證的全鏈條質(zhì)量管控體系,方能有效防范氫脆延遲斷裂事故。 Ps:文章數(shù)據(jù)來源于網(wǎng)絡(luò)公開文件資料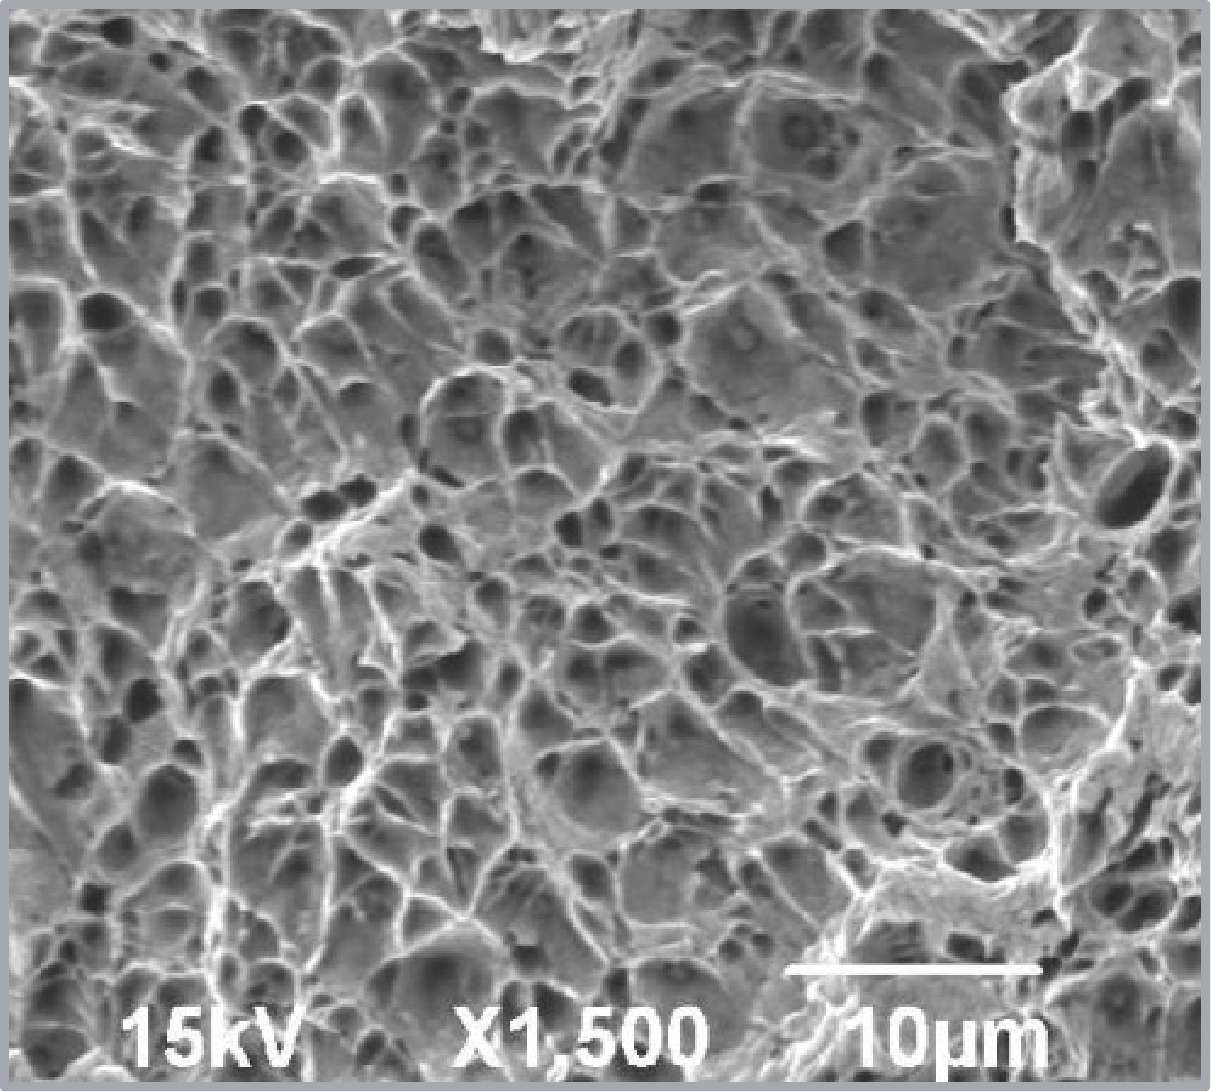
電鍍沉積過程:陰極析氫持續(xù)產(chǎn)生活性氫
除氫烘烤:補(bǔ)救手段的固有局限
風(fēng)電機(jī)組12.9 級螺栓預(yù)緊后斷裂:某風(fēng)電部件35CrMo 鋼、12.9 級螺栓(熱鍍鋅表面)預(yù)緊后 1 周內(nèi)連續(xù)斷裂 3 根,理化檢驗(yàn)判定為氫致脆性斷裂 ——"電鍍工藝過程中引入大量氫原子并聚集在晶界處",疊加靜態(tài)預(yù)緊應(yīng)力導(dǎo)致裂紋萌生擴(kuò)展 ;
風(fēng)電主軸連接螺栓斷裂:酸洗工藝控制不當(dāng)造成大量氫滲入,氫致脆性斷裂;
超高強(qiáng)鋼螺釘?shù)蛪簲嗔眩?/span>某固體火箭發(fā)動機(jī)30CrMnSiNi2A 螺釘在 11.8 MPa 斷裂,低于設(shè)計(jì)要求的 24.1 MPa,斷裂于第一扣螺紋處,源區(qū)呈沿晶形貌;失效主因之一是材料實(shí)際強(qiáng)度偏高(σb≈1690 MPa,超出設(shè)計(jì) 1500±98 MPa)增大了氫脆敏感性 ;
氫含量閾值案例:30CrMnSiNi2A 螺栓基體氫含量質(zhì)量分?jǐn)?shù)僅 0.0004% 即足以導(dǎo)致氫脆斷裂;另一發(fā)動機(jī)進(jìn)氣道螺栓因二次鍍鋅,斷裂螺栓組織為回火馬氏體(硬度 452 HV、強(qiáng)度約 1493 MPa),顯著高于同爐完好螺栓的回火索氏體組織(375 HV、約 1222 MPa),強(qiáng)度偏高疊加氫含量較高共同導(dǎo)致失效 。
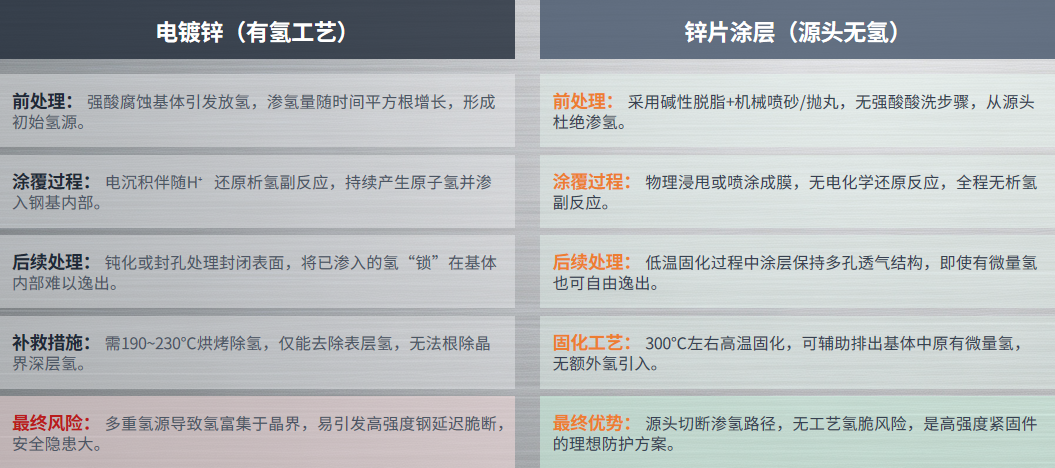
小結(jié):電鍍工藝的核心矛盾在于—— 防腐鍍層形成機(jī)制本身伴隨析氫滲氫副反應(yīng),屬于 "邊防護(hù)邊引入失效誘因",后處理烘烤僅為補(bǔ)救手段,無法根除氫脆風(fēng)險(xiǎn)。
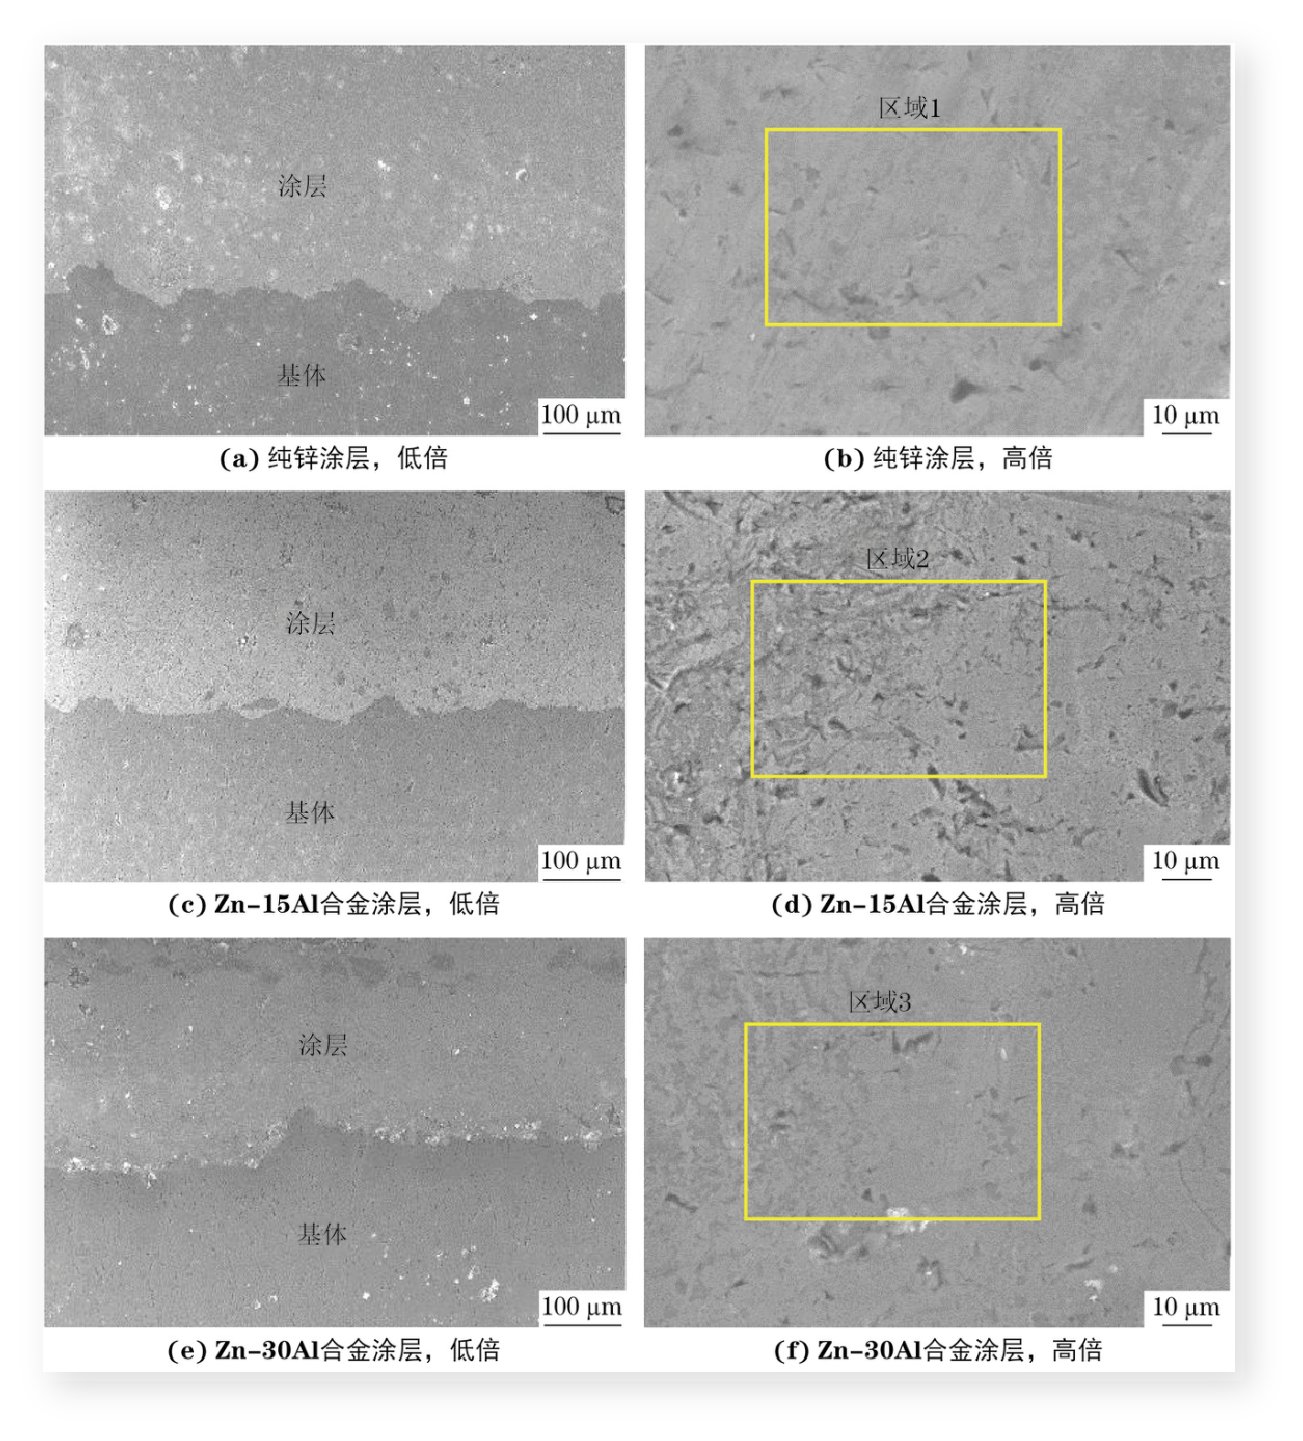
氫脆防控核心機(jī)制
機(jī)械前處理替代強(qiáng)酸酸洗:采用堿性脫脂+ 噴砂 / 拋丸機(jī)械除銹,依靠高速磨料撞擊去除氧化皮,無酸液與鋼基體反應(yīng),從源頭杜絕酸洗滲氫;
物理涂覆固化無電解析氫:無外接電源電沉積過程,不存在陰極析氫副反應(yīng),不新產(chǎn)生活性氫原子;
固化過程輔助排氫:涂層固化溫度約300 ℃,該溫度場可促進(jìn)基體中微量殘余氫向外擴(kuò)散逸出;且涂層為層疊片狀多孔結(jié)構(gòu),對氫具透過性,不像電鍍鈍化膜那樣鎖死氫;
防腐機(jī)理:層疊屏蔽+ 陰極犧牲保護(hù):鋅鋁薄片在涂層內(nèi)平行堆疊形成迷宮式屏蔽層,大幅延緩腐蝕介質(zhì)滲透;涂層破損時(shí)鋅鋁電位低于鋼基體,優(yōu)先陽極溶解保護(hù)鋼基體。中性鹽霧試驗(yàn)可達(dá)500~1200 小時(shí),約為普通電鍍鋅(100~200 小時(shí))的 5~10 倍。
工程應(yīng)用邊界
國際標(biāo)準(zhǔn)與適用強(qiáng)度
ISO 10683:2018《緊固件 —— 非電解鋅鋁涂層系統(tǒng)》明確說明該涂層尤其用于抗拉強(qiáng)度 ≥ 1000 MPa(即 10.9 級及以上)的高強(qiáng)緊固件,以避免內(nèi)部氫脆(IHE)風(fēng)險(xiǎn)。這一標(biāo)準(zhǔn)定位從制度層面確認(rèn)了鋅鋁涂層作為超高強(qiáng)緊固件氫脆防控方案的適用性。