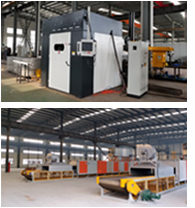
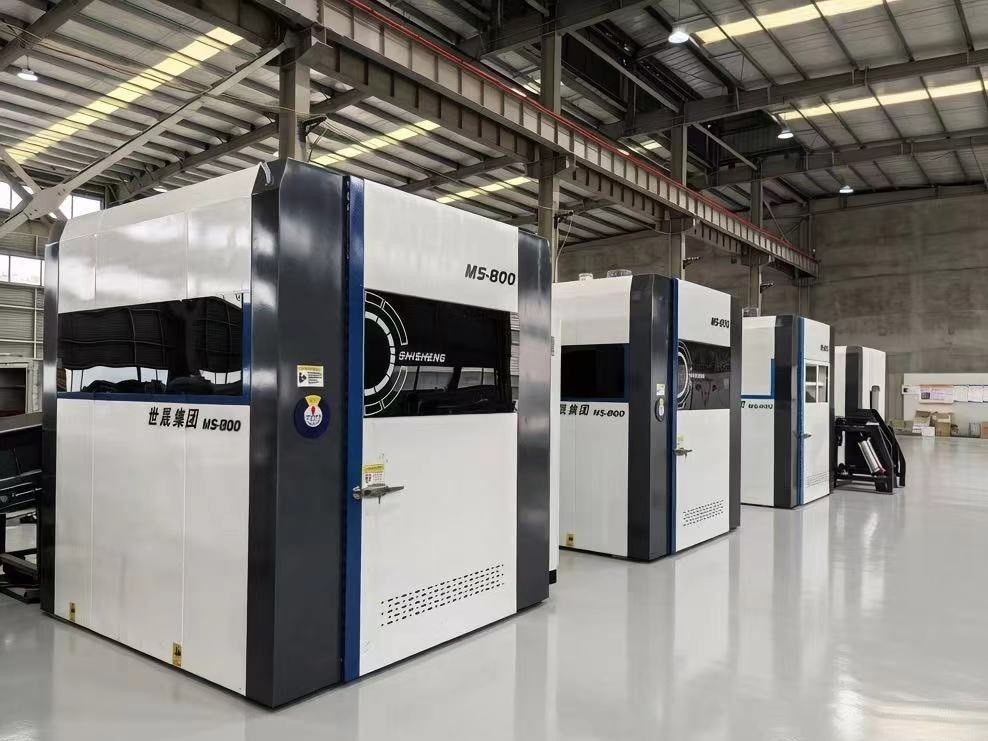
很多客戶咨詢達克羅涂覆生產線,開口第一句就是:“我要一條日產多少噸的線,報個價。” 世晟集團深耕達克羅涂覆設備多年,服務汽車、風電、軌道交通、工程機械等眾多客戶,見過大量項目踩坑:一味盯著產能選型,設備買回來才發現,工件做不好,再高產能都是空談。 今天我們就聊清楚:采購達克羅涂覆設備,到底先看工件,還是先看產能?
先定工件工藝,再匹配產能
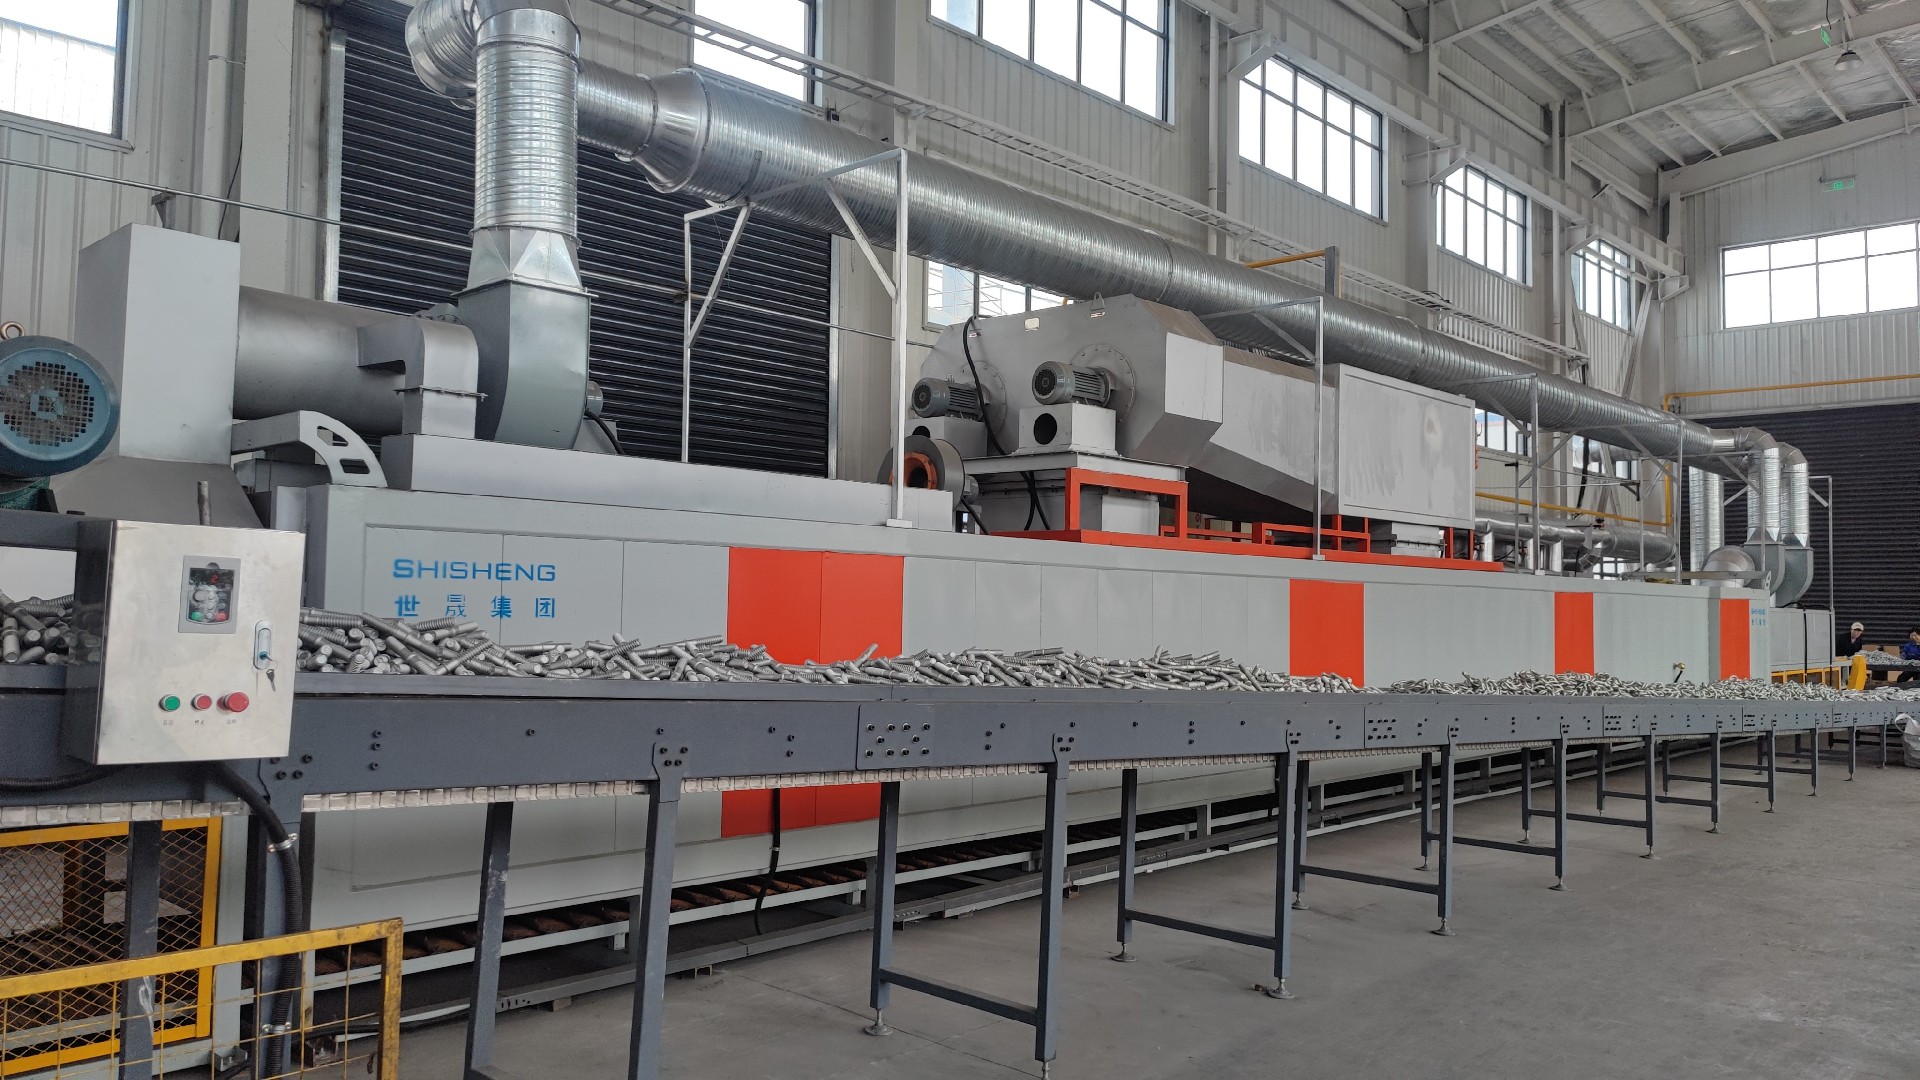
工件,決定設備能不能做;產能,決定設備做多快。 工件是底層前提,產能是后續結果,順序不能顛倒。 工件,鎖定產線核心配置 達克羅涂覆生產線不是 “萬能產線”,工件的形態、規格、結構直接決定主機類型、料筐結構、傾斜角度、離心程序、網帶爐參數。 ? 如果是普通螺栓、螺母、墊圈:螺紋、內六角盲孔是難點,盲孔積液、螺紋膜厚不均是高頻故障。世晟集團 MS800、SX800 可傾斜式機械手浸甩主機,支持多角度傾斜離心,解決盲孔藏液問題,保證螺紋涂層均勻,滿足汽車、風電高強度緊固件鹽霧與摩擦系數要求。 ? 如果是異形沖壓件、彈簧、薄壁件:工件易纏繞、磕碰變形,料筐結構、裝載方式、升降速度、離心曲線都要針對性定制。 ? 如果是大件電力金具、鋼結構件:就不適合浸甩工藝,要選用懸掛噴涂 / 浸瀝式方案。 ? 涂層體系也要跟著工件同步確認:傳統含鉻達克羅,還是無鉻鋅鋁(久美特類)?二者對涂液循環、溫控、烘烤曲線要求不一樣。工件要做什么涂層,決定產線是否需要兼容無鉻體系。 同樣是 “一噸產能”,做 M10 螺栓和做異形沖壓件,完全不是一套設備。 跳過工件直接談產能,選出來的產線,大概率會出現:積液、漏涂、磕碰、膜厚波動,良品率上不去。 產能,是工件工藝確定后的配套指標 當工件的工藝方案、涂覆方式、單筐裝載重量、浸甩周期確定之后,產能才可以精準核算。 世晟集團全自動 MS800 達克羅涂覆生產線標準周期 3 分 30 秒完成一次完整浸涂甩干,這是基于緊固件工件測算出來的節拍;更換成容易纏繞的異形件,單次裝載量下降,實際產能自然下降,不能硬套理論產能。 產能選型還要區分兩個概念: 1、理論產能:設備滿負荷、工件理想狀態下的最大處理量。 2、有效產能:考慮換型、返工、設備維保、上下料,工廠真實穩定產出。 很多客戶只看理論產能,忽略工件換型損耗,投產之后才發現達不到預期產量。 世晟集團工程師在方案設計階段,會結合客戶工件,核算有效產能,而不是簡單按噸位報價。 世晟給客戶的標準選型流程 1、收集工件信息:產品類型、尺寸、重量、盲孔 / 螺紋結構、材質;明確鹽霧、膜厚、摩擦系數等技術標準,確認有鉻 / 無鉻鋅鋁涂層需求。 2、試樣測試:拿客戶工件做涂覆試樣,驗證涂覆效果,確認有無積液、磕碰、掉膜風險,確定主機型號、離心參數、料筐方案。 3、核算產能:根據單筐裝載量、浸甩節拍、二涂二烘需求,計算小時產能、日產能,匹配網帶固化爐、前處理、環保系統規格。 4、出具整套交鑰匙方案:含機械手浸甩主機、網帶燒結爐、涂液恒溫回收系統、廢氣環保處理、自動化上下料、中控系統。 簡單一句話:試樣不過關,產能再大也沒有意義。 避坑提醒: 1、不要單純用 “日處理多少噸” 橫向比價。A 廠家的噸價低,但主機不匹配你的工件,后期返工、涂料損耗、廢品成本會吞噬全部利潤。 2、無鉻鋅鋁涂層客戶,選型階段就要確認設備兼容,后期改造成本極高。 3、環保配套不能后置,產線方案同步配套廢氣處理系統,提前對接環評。 達克羅涂覆生產線,本質是一套工藝裝備,不是標準化通用機器。 世晟集團作為達克羅整體解決方案提供商,從 MS800 全自動涂覆生產線主機到整線交付,堅持工件先行、工藝為本的設計思路。先把工件涂覆問題解決,再去匹配產能,才能保障客戶投產之后,良品穩定、運行省心、產能持續兌現。 如果您正在規劃新建 / 升級達克羅涂覆生產線,歡迎聯系世晟集團,寄送工件試樣,獲取專屬定制方案。